
Un resumen de ocho métodos de procesamiento de roscas que debes conocer al mecanizar.
La palabra inglesa que corresponde a Screw es Screw. Su significado ha cambiado mucho en los últimos siglos. Al menos en 1725, significaba "acoplamiento".
La aplicación del principio del hilo se remonta a la herramienta espiral para elevar agua creada por el erudito griego Arquímedes en el año 220 a. C.
En el siglo IV d. C., los países mediterráneos comenzaron a aplicar el principio de los pernos y las tuercas a las prensas utilizadas en la elaboración de vino. En aquella época, la rosca exterior se enrollaba con una cuerda en una barra cilíndrica y luego se tallaba según esta marca, mientras que la rosca interior solía formarse martillando la rosca exterior con un material más blando.
Alrededor de 1500, en el boceto del dispositivo de procesamiento de roscas realizado por el italiano Leonardo da Vinci, se planteó la idea de utilizar el tornillo hembra y el engranaje de cambio para procesar roscas con diferentes pasos. Desde entonces, el método de corte mecánico de roscas se ha desarrollado en la industria relojera europea.
En 1760, los hermanos británicos J. Wyatt y W. Wyatt obtuvieron una patente para cortar tornillos para madera con un dispositivo específico. En 1778, el británico J. Ramsden fabricó un dispositivo para cortar roscas accionado por un par de engranajes sinfín, capaz de procesar roscas largas con alta precisión. En 1797, el inglés H. Maudsley utilizó el tornillo hembra y el engranaje de intercambio para tornear roscas metálicas de diferentes pasos en su torno mejorado, lo que sentó las bases para el método principal de torneado de roscas.
En la década de 1820, Maudsley produjo los primeros machos y matrices para roscar.
A principios del siglo XX, el desarrollo de la industria automotriz impulsó aún más la estandarización de las roscas y el desarrollo de diversos métodos de mecanizado precisos y eficientes. Se inventaron sucesivamente cabezales de roscar de apertura automática y machos de roscar de contracción automática, y comenzó a aplicarse el fresado de roscas.
A principios de la década de 1930 apareció el rectificado de roscas.
Aunque la tecnología de laminado de roscas se patentó a principios del siglo XIX, debido a la dificultad de la fabricación de moldes, su desarrollo se prolongó hasta la Segunda Guerra Mundial (1942-1945) debido a la necesidad de producción de armas y al desarrollo de la tecnología de rectificado de roscas. El problema de la precisión en la fabricación de moldes se ha desarrollado rápidamente.
Los hilos se dividen principalmente en hilos de conexión e hilos de transmisión.
Los métodos centrales de procesamiento para conectar roscas son roscado, roscado, roscado, laminado de roscas, laminado de roscas, etc.
Los métodos de procesamiento central para roscas de transmisión son torneado grueso y fino (rectificado, fresado giratorio), torneado grueso y fino, etc.
La primera categoría es el corte de hilo.
Generalmente se refiere al mecanizado de roscas de piezas de trabajo con herramientas de conformado o abrasivas, incluyendo principalmente torneado, fresado, roscado con macho, rectificado de roscas, rectificado y corte con torbellino. Al tornear, fresar y rectificar roscas, la cadena de transmisión de la máquina herramienta garantiza que la herramienta de torneado, fresa o muela de rectificado se mueva con precisión y uniformidad, un paso a lo largo del eje de la pieza de trabajo por cada revolución de esta. Al roscar con macho o macho, la herramienta (macho o matriz) y la pieza de trabajo giran entre sí, y la ranura de rosca previamente formada guía la herramienta (o pieza de trabajo) para su movimiento axial.
1. Torneado de roscas
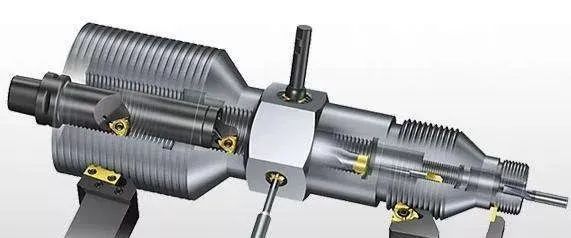
El torneado de roscas en un torno se puede realizar con una herramienta de torneado de conformación o un peine de roscas. El torneado de roscas con una herramienta de torneado de conformación es un método estándar para la producción de piezas individuales y lotes pequeños de piezas roscadas debido a su sencilla estructura. El torneado de roscas con una herramienta de peinado de roscas ofrece una alta eficiencia de producción, pero su estructura es compleja y solo es adecuada para la producción de lotes medianos y grandes. Se trata de piezas de rosca corta con paso fino. La precisión de paso de los tornos convencionales para tornear roscas trapezoidales generalmente solo alcanza entre 8 y 9 grados (JB2886-81, similar a continuación); el mecanizado de roscas en tornos de roscas especializados puede mejorar significativamente la productividad y la precisión.
2. Fresado de roscas
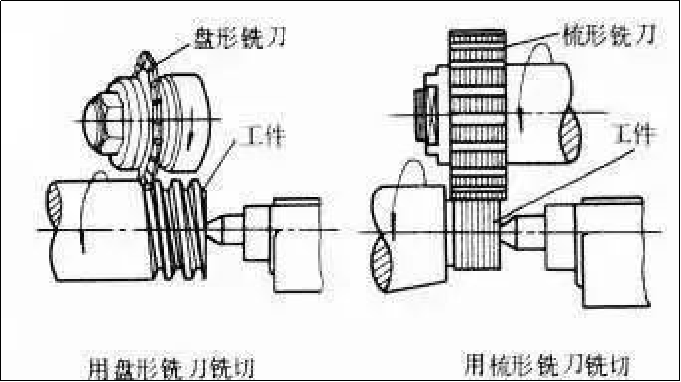
Estaba fresando con un disco o un cortador de peine en una fresadora de roscar.
Las fresas de disco se utilizan principalmente para fresar roscas trapezoidales externas en piezas como tornillos y tornillos sin fin. Las fresas de peine se utilizan para fresar roscas comunes internas y externas, así como roscas cónicas. Al fresarse con una fresa multihoja y con una longitud de la pieza mayor que la de la rosca, la pieza solo necesita girarse de 1,25 a 1,5 vueltas para su procesamiento y alta productividad. La precisión de paso del fresado de roscas suele alcanzar de 8 a 9 grados, y la rugosidad superficial oscila entre R5 y 0,63 micras. Este método es adecuado para la producción en masa de piezas roscadas de precisión general o para el desbaste previo al rectificado.
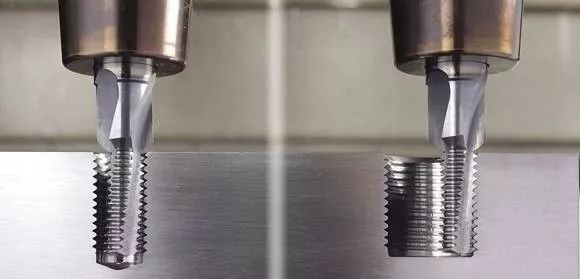
Fresa de roscar para mecanizar roscas internas
3. Rectificado de roscas
Se utiliza principalmente para procesar roscas de precisión de piezas de trabajo endurecidas en máquinas rectificadoras de roscas. La forma de la sección transversal de la muela se puede dividir en dos tipos: muela de rectificado de una sola línea y muela de rectificado de múltiples líneas. La precisión de paso lograda por el rectificado de muela de una sola línea es de 5 a 6 grados, y la rugosidad superficial es de R1.25 a 0.08 micras, lo que es más conveniente para el reavivado de muelas. Este método es adecuado para el rectificado de tornillos de precisión, calibres de rosca, tornillos sin fin, lotes pequeños de piezas de trabajo roscadas y rectificado de precisión de fresas madre de alivio. El rectificado de múltiples líneas con muela se divide en métodos de rectificado longitudinal y de inmersión. En el método de rectificado longitudinal, el ancho de la muela es menor que la longitud de la rosca a rectificar, y la muela se mueve longitudinalmente una o varias veces para rectificar la rosca hasta el tamaño final. El ancho de la muela del método de rectificado de inmersión es mayor que la longitud de la rosca a rectificar. La muela abrasiva se corta radialmente en la superficie de la pieza, que puede rectificarse bien después de aproximadamente 1,25 revoluciones. La productividad es alta, pero la precisión es ligeramente menor y el rectificado de la muela es más complejo. El rectificado por inmersión es adecuado para el rectificado de relieve de grandes lotes de machos de roscar y para el rectificado de roscas específicas para su fijación.
4. Rectificado de roscas
La rectificadora de roscas de tuerca o de tornillo está fabricada con materiales blandos, como el hierro fundido. Las piezas con un error de paso de la rosca en la pieza de trabajo se someten a un rectificado de rotación hacia adelante y hacia atrás para mejorar la precisión del paso. Las roscas internas endurecidas suelen rectificarse para eliminar la deformación y mejorar la precisión.
5. Roscado y roscado
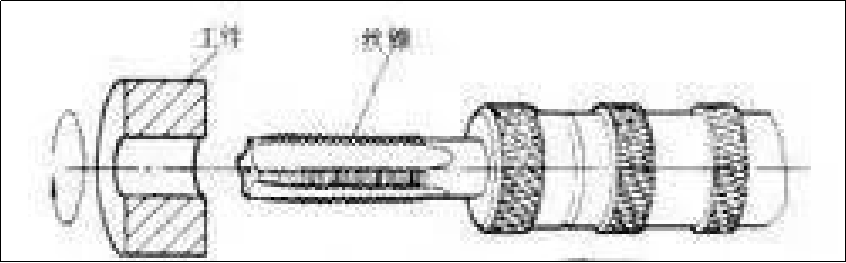
Golpeteo
Consiste en atornillar el macho en el orificio inferior previamente perforado en la pieza de trabajo con un par específico para procesar la rosca interna.
Hilo
Corte la rosca exterior de la barra (o tubo) con una matriz. La precisión del mecanizado al roscar con macho o con macho depende de la precisión del macho o de la matriz.
Aunque existen muchas maneras de procesar roscas internas y externas, las roscas internas de diámetro pequeño solo se pueden procesar con machos de roscar. El roscado con macho y macho se puede realizar a mano, así como con tornos, taladros de columna, roscadoras y máquinas de roscado.
La segunda categoría: laminado de roscas
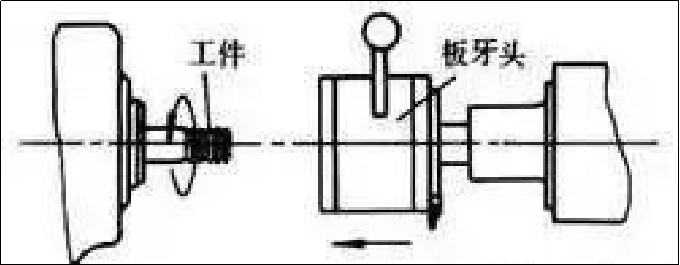
El método de procesamiento consiste en deformar plásticamente la pieza de trabajo con una matriz de laminación para obtener una rosca. El laminado de roscas se realiza generalmente en una máquina laminadora de roscas o un torno automático con cabezal de laminado de roscas de apertura y cierre automáticos. Se utiliza para la producción en masa de sujetadores estándar y otros acoplamientos roscados. El diámetro exterior de la rosca laminada no supera los 25 mm, la longitud no supera los 100 mm, la precisión de la rosca puede alcanzar el nivel 2 (GB197-63) y el diámetro de la pieza bruta utilizada es aproximadamente igual al diámetro primitivo de la rosca procesada. RThread generalmente no puede procesar roscas internas, pero para piezas de trabajo con materiales más blandos, se puede utilizar un macho de extrusión sin ranuras para extruir roscas internas en frío (el diámetro máximo puede alcanzar unos 30 mm). El principio de funcionamiento es similar al del roscado. El par requerido para la extrusión en frío de roscas internas es aproximadamente una vez mayor que el del roscado, y la precisión de mecanizado y la calidad superficial son ligeramente superiores.
Ventajas del laminado de roscas:
①La rugosidad de la superficie es menor que la del torneado, fresado y rectificado;
②La superficie de la rosca puede mejorar la resistencia y la dureza debido al endurecimiento por trabajo en frío;
③La tasa de utilización del material es alta;
④La productividad se duplica en comparación con el corte y es fácil realizar la automatización;
⑤ La vida útil del troquel de laminación es muy larga. Sin embargo, al laminar roscas, la dureza del material de la pieza no supera HRC40, la precisión dimensional de la pieza bruta es alta, la precisión y la dureza del troquel de laminación también son altas, y su fabricación es difícil. No es adecuado para laminar roscas con dientes asimétricos.
De acuerdo con los diferentes troqueles de laminación, el hilo se puede dividir en dos tipos: laminado de hilo y roscado.
6. Laminado de roscas
Dos placas de laminación de roscas con dientes roscados están dispuestas una frente a la otra con un paso de 1/2. La placa estática es fija y la placa móvil se mueve en un movimiento lineal alternativo paralelo a la placa estática. Al introducir la pieza entre las dos placas, la placa móvil avanza y la frota para deformar plásticamente la superficie y formar una rosca (Figura 6 [Atornillado]).
7. Laminado de roscas
Hay tres tipos de roscado radial, roscado tangencial y roscado con cabezal rodante.
①Rosca radial: Se instalan 2 (o 3) ruedas de laminado con perfiles de rosca en ejes paralelos. La pieza se coloca sobre el soporte entre las dos ruedas, que giran en la misma dirección y a la misma velocidad (Figura 7). [Rosca radial], una de las rondas, también realiza un movimiento de avance radial. La rueda de laminado gira la pieza y la superficie se extruye radialmente para formar las roscas. Para algunos husillos que no requieren alta precisión, también se puede utilizar un método similar para el perfilado.
②Roscado tangencial. También conocido como laminado planetario, el laminador consta de una rueda central giratoria y tres placas de rosca fijas en forma de arco (Fig. 8 [Roscado tangencial]). La pieza de trabajo se puede alimentar continuamente durante el roscado, por lo que la productividad es mayor que la del laminado planetario y el roscado radial.
③ Reenhebrado de roscas: Se realiza en un torno automático y se utiliza generalmente para procesar roscas cortas en la pieza. El cabezal de laminación cuenta con entre 3 y 4 ruedas de laminación distribuidas uniformemente en la periferia exterior de la pieza (Fig. 9 [Reenhebrado de roscas]). Durante el laminado de roscas, la pieza gira y el cabezal de laminación avanza axialmente para extraerla de la rosca.
8. Roscado por electroerosión (mecanizado por descarga eléctrica)
El mecanizado por electroerosión (EDM) representa una alternativa avanzada cuando los métodos de roscado convencionales resultan inviables. Este proceso sin contacto utiliza chispas eléctricas controladas para erosionar el material y formar roscas, lo que lo hace especialmente valioso para materiales endurecidos y geometrías complejas que resisten el mecanizado tradicional. El roscado por EDM requiere un diseño cuidadoso del electrodo y parámetros de control precisos, pero ofrece un acabado superficial excepcional y una precisión dimensional sin distorsión térmica. El proceso comienza perforando el orificio inferior a las dimensiones especificadas, seguido de la creación de un electrodo con forma de rosca personalizada. Durante el mecanizado, el electrodo gira mientras se introduce en la pieza de trabajo, permitiendo que el espacio de chispa forme gradualmente el perfil de la rosca.
Criterios de selección para métodos de procesamiento de roscas
La elección del método de procesamiento de roscas depende de múltiples factores, como las propiedades del material, el volumen de producción, la precisión requerida y la geometría de la pieza. Para las roscas de conexión utilizadas en elementos de fijación, el roscado con macho y macho sigue siendo la opción más económica para la producción de lotes pequeños y medianos. El laminado de roscas se consolida como el método preferido para la producción en masa de elementos de fijación estándar, ofreciendo una calidad superficial superior y una mayor resistencia a la fatiga mediante el endurecimiento por deformación en frío. Durante la producciónpiezas de extrusión de aluminioLos fabricantes a menudo emplean el fresado de roscas debido a su adaptabilidad a perfiles complejos y excelentes características de rugosidad superficial.
Consideraciones sobre precisión y calidad de la superficie
Los diferentes métodos de mecanizado de roscas logran distintos niveles de precisión y calidad superficial. El torneado de roscas en tornos de roscas especializados puede alcanzar una precisión de paso de 8-9 grados, ideal para aplicaciones industriales generales. El fresado de roscas ofrece una precisión comparable, a la vez que reduce significativamente el tiempo de ciclo gracias a su diseño de cuchilla multihoja. Para aplicaciones que requieren una precisión ultraalta, el rectificado de roscas ofrece una precisión de paso de 5-6 grados con una rugosidad superficial de hasta 0,08 micras, lo que lo hace ideal para aplicaciones críticas, como calibres de roscas e instrumentos de medición de precisión. Los procesos de laminado de roscas producen el mejor acabado superficial de todos los métodos gracias a la deformación plástica sin desgaste de material, lo que resulta en una resistencia superior a la corrosión y a la fatiga.
Compatibilidad de materiales y aplicaciones prácticas
La selección del material influye significativamente en el método de roscado más eficaz. Los metales blandos y las aleaciones responden bien a los procesos de laminado de roscas y extrusión en frío, logrando excelentes resultados con un desgaste mínimo de la herramienta. Los aceros templados y las piezas de fundición requieren rectificado o electroerosión para evitar daños en la herramienta y la distorsión del material. Para productos como la precisiónPieza de torneado CNCLos componentes fabricados a partir de aleaciones de aluminio, fresado de roscas y torneado combinan eficiencia con la calidad de superficie necesaria para aplicaciones aeroespaciales y médicas.
Automatización y eficiencia de producción
La fabricación moderna integra cada vez más operaciones de roscado automatizadas. Las máquinas laminadoras de roscas con cabezales de apertura y cierre automáticos permiten ciclos de producción sin intervención humana, lo que mejora drásticamente el rendimiento de las fijaciones estándar. Los sistemas de fresado de roscas controlados por CNC se adaptan rápidamente a los cambios de diseño, lo que los hace ideales para componentes personalizados y trabajos de lotes pequeños.piezas de aluminioAl requerir alta precisión y repetibilidad, los centros de roscado y roscado automatizados brindan resultados consistentes y al mismo tiempo reducen los costos laborales.
Enhebrado de hilos
El mecanizado de roscas comunes generalmente utiliza centros de mecanizado o equipos y herramientas de roscado; en ocasiones, también es posible el roscado manual. Sin embargo, en casos excepcionales, el método descrito anteriormente no permite obtener buenos resultados, como la necesidad de mecanizar las roscas después del tratamiento térmico de las piezas por negligencia o por limitaciones de material, como el roscado directo sobre piezas de carburo. En estos casos, es necesario considerar el método de mecanizado por electroerosión por puntos (pEDM).
En comparación con el método de mecanizado, el proceso de electroerosión sigue el mismo orden: primero se perfora el fondo del orificio y su diámetro se determina según las condiciones de trabajo. El electrodo debe mecanizarse con forma de rosca y debe poder girar durante el mecanizado.
Desarrollos futuros
Las tecnologías emergentes continúan mejorando las capacidades de procesamiento de roscas. Los enfoques híbridos que combinan múltiples métodos optimizan tanto la precisión como la productividad. Los recubrimientos avanzados en las herramientas de corte prolongan la vida útil y mejoran la calidad del acabado superficial en todos los métodos de corte. A medida que las industrias exigen tolerancias más estrictas y un mayor rendimiento, la integración de la optimización de procesos basada en IA y los sistemas de monitorización en tiempo real promete mejoras adicionales en la eficiencia y la calidad de la fabricación de roscas.
Anebon Metal Products Limited puede proporcionar servicios de mecanizado CNC, fundición a presión y fabricación de chapa metálica. No dude en contactarnos.
Tel: +86-769-89802722 E-mail: info@anebon.com URL: www.anebon.com
Hora de publicación: 15 de abril de 2022