
¿Cuánto sabes sobre todo el proceso de montaje mecánico?
El ensamblaje mecánico es el proceso de ensamblar diversas piezas para formar un sistema o producto mecánico funcional. Esto incluye la lectura y comprensión de planos de ingeniería, la selección y el uso de herramientas y equipos adecuados para ajustar y alinear las piezas, la fijación de componentes mediante diversas técnicas (como atornillado, adhesivos o soldadura) y la realización de pruebas de calidad para garantizar su correcto funcionamiento. Los procesos de ensamblaje se pueden adaptar a las necesidades y la complejidad de cada producto.
Preparación de tareas
(1)Datos de la operación: incluye planos de conjunto general (GA), planos de conjunto de componentes (CA), planos de piezas (PD), listas de materiales (BOM), etc. La integridad, orden y precisión de todos los registros y planos de información del proceso deben mantenerse hasta el final del proyecto de construcción.
(2)Lugar de trabajoSe debe especificar el lugar donde se colocarán las piezas y se ensamblarán los componentes. Es importante planificar el lugar donde se ensamblará y ubicará la máquina. Todas las áreas de trabajo deben estar limpias, estandarizadas y ordenadas hasta la finalización del proyecto.
(3)Materiales de montajeLos materiales de ensamblaje deben estar listos antes de la operación. El orden de las operaciones puede modificarse si no se dispone de ciertos materiales no deterministas. Posteriormente, se debe completar un formulario de solicitud de materiales y enviarlo al departamento de compras.
(4)Antes del montajeEs importante comprender la estructura, el proceso de ensamblaje y los requisitos tecnológicos del equipo.
Especificación básica
(1) El montaje mecánico debe realizarse en estricta conformidad con los planos de montaje, los requisitos del proceso y las instrucciones proporcionadas por el equipo de diseño. Queda prohibido modificar el contenido del trabajo sin autorización o alterar las piezas de forma anormal.
(2) Las piezas ensambladas deben haber pasado la inspección y aprobación del departamento de control de calidad. Informe cualquier pieza no cualificada que encuentre durante el ensamblaje.
(3) El área de montaje debe estar libre de polvo y otros contaminantes. Las piezas deben conservarse en un lugar seco y sin polvo, protegidas con almohadillas.
(4) Las piezas deben ensamblarse sin presentar golpes, cortes ni daños superficiales. Sin embargo, pueden doblarse, torcerse o deformarse significativamente. Las superficies de contacto tampoco deben presentar daños.
(5) Al ensamblar piezas relativamente móviles, es aconsejable agregar grasa lubricante (aceite) entre las superficies de contacto.
(6) Las dimensiones de las piezas correspondientes deben ser exactas.
(7) Las piezas y herramientas deben colocarse de forma especial durante el montaje. No deben colocarse directamente sobre la máquina ni encima de ella. Si se requieren alfombras o tapetes protectores, deben colocarse en la zona de colocación.
En principio, está prohibido pisar la máquina durante el montaje. Si es necesario, se deben colocar alfombras o tapetes encima. Está estrictamente prohibido pisar piezas importantes o componentes no metálicos de baja resistencia.
Método de unión
(1) Conexión mediante perno
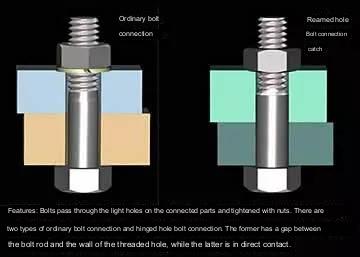
A. Use solo una arandela por tuerca al apretar los pernos. Las cabezas de los clavos deben quedar incrustadas en las piezas de la máquina después de apretar el tornillo avellanado.
B. En general, las conexiones roscadas requieren arandelas antiaflojamiento. El método para apretar varios pernos simétricos es hacerlo de forma gradual y simétrica. Los conectores de tira también se aprietan de forma gradual y simétrica desde el centro hacia afuera.
C. Cuando no sea necesario desmontar los tornillos durante la fijación o el mantenimiento del dispositivo móvil, se deben recubrir con pegamento para roscas antes del montaje.
D. Se utiliza una llave dinamométrica para apretar fijaciones con un par de apriete específico. Los pernos sin par de apriete específico deben apretarse según las normas del Apéndice.
(2) Conexión de pines
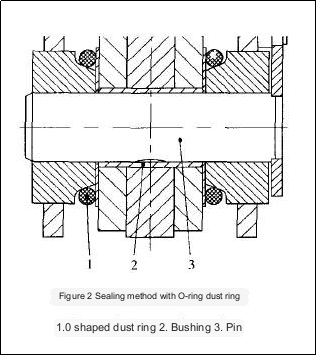
A. En general, la cara final del pasador debe ser ligeramente más alta que la superficie delcomponentes de fresadoEl extremo grande del pasador cónico con cola de tornillo debe hundirse en el orificio después de haberlo instalado en la pieza.
B. Las colas del pasador de chaveta deben estar separadas entre 60 y 90 grados después de haber sido cargado en las piezas apropiadas.
(3) Conexión de llave
A. No debe haber ningún espacio entre las superficies de contacto de las teclas planas y fijas.
B. Cuando las partes móviles de la chaveta o estría se mueven en dirección axial después del montaje, no debe haber desniveles.
C. Las chavetas de gancho y de cuña deben ensamblarse de modo que su área de contacto no sea inferior al 70 % del área total de trabajo. Las piezas sin contacto no deben agruparse, ni la parte expuesta debe tener más del 10 % al 15 % de la longitud.
(4) Remachado
A. Los materiales y las especificaciones para el remachado deben cumplir con los requisitos de diseño. El procesamiento de los orificios de los remaches también debe cumplir con las normas pertinentes.
B. La superficie del remachadocomponentes de aluminioNo debe dañarse ni deformarse al remachar.
C. No debe haber holgura en la pieza remachada, a menos que existan requisitos específicos. La cabeza de los remaches debe estar en contacto con la pieza remachada y ser lisa y redondeada.
(5) Conexión del manguito de expansión
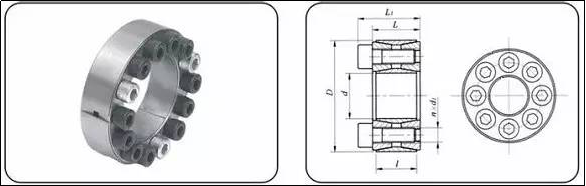
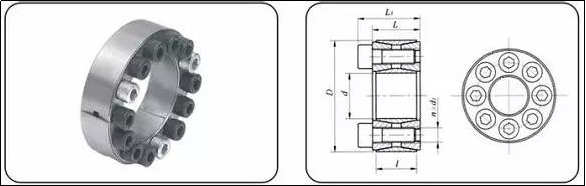
Montaje del manguito de expansión: Aplique grasa lubricante al manguito de expansión, introdúzcalo en el orificio del cubo, inserte el eje de instalación, ajuste la posición de montaje y apriete los pernos. El orden de apriete está delimitado por la ranura, y los pernos izquierdo y derecho se cruzan y aprietan simétricamente sucesivamente para asegurar el par nominal.
(6) Conexión firme
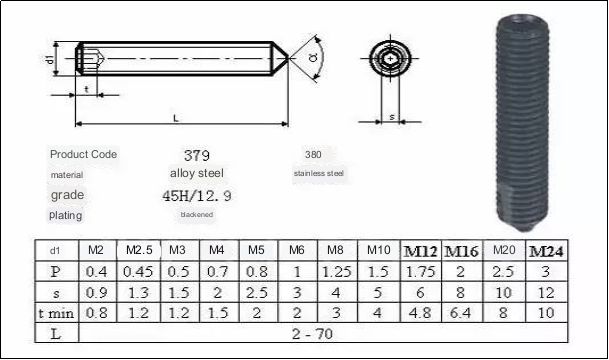
Los tornillos de fijación con extremos cónicos deben tener un extremo cónico de 90 grados. El orificio debe tener un ángulo de 90 grados.
Instalación de guías lineales
(1) La superficie de instalación del riel guía debe ser plana y libre de suciedad.
(2) Si el riel guía tiene un borde de referencia, debe instalarse cerca de él. Si no lo tiene, la dirección de deslizamiento debe cumplir con los requisitos de diseño. Compruebe la dirección de deslizamiento después de apretar los tornillos del riel guía. De lo contrario, deberá ajustarse.
(3) Si la corredera se acciona mediante correas de transmisión, estas deben fijarse y tensarse antes de poder tirar de ellas en dirección oblicua. De lo contrario, debe ajustarse la polea para asegurar que la dirección de accionamiento de la correa sea paralela al riel guía.
Montaje de cadenas de piñones
(1) La rueda dentada debe estar diseñada para cooperar con el eje.
(2) Los dientes de los piñones motrices e impulsados deben tener el mismo plano geométrico central y sus desplazamientos no deben exceder los requisitos de diseño. Deben ser menores o equivalentes al 2%, si el diseño no lo especifica.
(3) El lado de trabajo de la cadena debe estar tensado cuando engrana con una rueda dentada.
(4) La holgura de la cadena del lado que no se utiliza debe estar dentro de los límites de diseño. Debe ajustarse si no está especificada en el diseño.
Conjunto de engranajes
(1) Si la corona dentada tiene 20 mm o menos, la desalineación axial no debe superar 1 mm. Si el ancho del engranaje es superior a 20 mm, la desalineación no puede superar el 5 %.
(1) JB180-60 “Tolerancia de transmisión de engranajes cónicos”, JB162 y JB162 deben especificar los requisitos de precisión de instalación para engranajes cilíndricos y engranajes cónicos.
Según los requisitos técnicos, las superficies de engrane de los engranajes deben lubricarse según las prácticas habituales. La caja de engranajes debe llenarse con aceite lubricante hasta la línea de nivel.
(4) El nivel de ruido de la transmisión a plena carga no debe superar los 80 dB.
Ajuste y conexión del rack
(1) Los bastidores en diferentes secciones de los bastidores deben ajustarse todos exactamente a la misma altura, utilizando el mismo punto de referencia.
(2) Todos los paneles de pared de los racks deben estar alineados en el mismo plano vertical.
(3) Las placas de conexión fijas se deben instalar luego entre las secciones después de que los bastidores se hayan ajustado a la altura y las dimensiones requeridas.
Montaje de componentes neumáticos
(1) La configuración de cada conjunto de dispositivos de accionamiento neumático debe conectarse estrictamente de acuerdo con el diagrama del circuito neumático proporcionado por el departamento de diseño. El cuerpo de la válvula, las juntas de las tuberías, los cilindros, etc., deben estar correctamente conectados.
(2) La entrada y la salida de la válvula reductora de presión de admisión de aire total están conectadas en la dirección de la flecha, y la taza de agua y la taza de aceite del filtro de aire y el lubricador deben instalarse verticalmente hacia abajo.
(3) Antes de instalar las tuberías, se debe soplar completamente el polvo de corte y el polvo de las mismas.
(4) La unión de la tubería está roscada. Si la rosca de la tubería no tiene adhesivo, se debe enrollar la cinta adhesiva. El sentido de enrollado es en sentido horario visto desde el frente. La cinta adhesiva no debe mezclarse con la válvula. Al enrollar, se debe reservar una rosca.
(5) La disposición de la tráquea debe ser limpia y elegante, y procurar no sobrepasar la disposición. Se deben usar codos de 90 grados en las esquinas. Al fijar la tráquea, no se debe ejercer presión excesiva sobre las juntas, ya que se producirán fugas de aire.
(6) Al conectar la válvula solenoide, preste atención a la función de cada número de puerto de aire en la válvula: P: entrada de aire total; A: salida de aire 1; B: salida de aire 2; R (EA): escape correspondiente a A; S (EB): Escape correspondiente a B.
(7) Cuando se ensambla el cilindro, el eje del vástago del pistón y la dirección del movimiento de la carga deben ser consistentes.
(8) Al utilizar una guía de cojinete lineal, después de que el extremo delantero del vástago del pistón del cilindro esté conectado a la carga, no debe haber ninguna fuerza extraña durante toda la carrera, de lo contrario, el cilindro se dañará.
(9) Al utilizar una válvula de mariposa, preste atención al tipo de válvula. Generalmente, se distingue por la flecha grande marcada en el cuerpo de la válvula. La flecha grande que apunta al extremo de la rosca se utiliza para el cilindro; la flecha grande que apunta al extremo de la tubería se utiliza para la válvula solenoide.
Trabajos de inspección de montaje
(1) Cada vez que se complete el ensamblaje de un componente, este debe revisarse según los siguientes puntos. Si se detecta un problema de ensamblaje, debe analizarse y solucionarse a tiempo.
A. La integridad del trabajo de montaje, verificar los planos de montaje y verificar si faltan piezas.
B. Para la precisión de la posición de instalación de cada pieza, verifique el plano de ensamblaje o los requisitos establecidos en la especificación anterior.
C. La confiabilidad de cada pieza de conexión, si cada tornillo de fijación alcanza el torque requerido para el montaje y si los sujetadores especiales cumplen con los requisitos para evitar que se aflojen.
D. La flexibilidad de movimiento de las partes móviles, como por ejemplo si hay atascos o estancamientos, excentricidad o flexión al girar o mover manualmente rodillos transportadores, poleas, rieles guía, etc.
(2) Tras el montaje final, la inspección principal consiste en verificar las conexiones entre los componentes del conjunto. El contenido de la inspección se basa en las "cuatro propiedades" especificadas en (1) como estándar de medición.
(3) Después del montaje final, se deben limpiar las limaduras de hierro, los residuos, el polvo, etc. de todas las partes de la máquina para garantizar que no haya obstáculos en las partes de la transmisión.
(4) Al probar la máquina, supervise atentamente el proceso de arranque. Tras el arranque, observe inmediatamente los principales parámetros de funcionamiento y si las piezas móviles funcionan con normalidad.
(5) Los principales parámetros de trabajo incluyen la velocidad de movimiento, la suavidad del movimiento, la rotación de cada eje de transmisión, la temperatura, la vibración y el ruido, etc.
Anebon se esforzará al máximo para alcanzar la excelencia y acelerará sus esfuerzos para posicionarse como una empresa internacional de alta tecnología y de primer nivel. Es proveedor de oro de China para OEM, servicios de mecanizado CNC personalizado, fabricación de chapa metálica y fresado. ¡Anebon le personalizará su compra para que esté completamente satisfecho! Anebon cuenta con varios departamentos, incluyendo el de producción, el de ingresos, el de control de calidad y el centro de servicio, entre otros.
Suministro de fábrica en Chinapiezas de torneado de precisiónY piezas de aluminio. ¡Comparta su idea con Anebon para desarrollar un diseño único para su modelo y evitar la proliferación de piezas similares en el mercado! Le brindaremos el mejor servicio para satisfacer todas sus necesidades. ¡Contacte con Anebon de inmediato!
Hora de publicación: 04-sep-2023