
El diseño del accesorio generalmente se lleva a cabo de acuerdo con los requisitos específicos de un determinado proceso después del proceso de mecanizado.piezas de mecanizado CNCypiezas de torneado CNCSe formula. Al formular el proceso, se debe considerar plenamente la posibilidad de implementar accesorios y, al diseñarlos, si es necesario, también se pueden proponer modificaciones. La calidad del diseño del accesorio se mide por su capacidad para garantizar la calidad de procesamiento de la pieza, una alta eficiencia de producción, un bajo costo, una fácil extracción de viruta, una operación segura, ahorro de mano de obra y una fabricación y mantenimiento sencillos.
1. Principios básicos del diseño de accesorios
1. Satisfacer la estabilidad y confiabilidad del posicionamiento de la pieza de trabajo durante el uso;
2. Existe suficiente fuerza de apoyo o sujeción para garantizar el procesamiento de la pieza de trabajo en el accesorio;
3. Cumplir con la operación simple y rápida en el proceso de sujeción;
4. Las partes vulnerables deben tener una estructura que pueda reemplazarse rápidamente y es mejor no utilizar otras herramientas cuando las condiciones sean suficientes;
5. Satisfacer la confiabilidad del posicionamiento repetido del accesorio durante el proceso de ajuste o reemplazo;
6. Evitar en la medida de lo posible las estructuras complejas y los costes elevados;
7. Elija piezas estándar como componentes tanto como sea posible;
8. Formar la sistematización y estandarización de los productos internos de la empresa.
2. Conocimientos básicos de diseño de luminarias
Un excelente accesorio para máquina herramienta debe cumplir los siguientes requisitos básicos:
1. Para garantizar la precisión de mecanizado de la pieza, la clave reside en seleccionar correctamente el punto de referencia, el método y los componentes de posicionamiento. De ser necesario, se debe analizar el error de posicionamiento. También es importante considerar el impacto de la estructura de otras piezas del dispositivo en la precisión de mecanizado. Esto garantiza que el dispositivo cumpla con los requisitos de precisión de la pieza.
2. Para mejorar la eficiencia de la producción, la complejidad de los accesorios especiales debe adaptarse a la capacidad de producción y deben utilizarse diversos mecanismos de sujeción rápidos y eficientes tanto como sea posible para garantizar una operación conveniente, acortar el tiempo auxiliar y mejorar la eficiencia de la producción.
3. La estructura del accesorio especial con buen rendimiento del proceso debe ser simple y razonable, lo que resulta conveniente para la fabricación, el montaje, el ajuste, la inspección y el mantenimiento.
4. El utillaje de herramientas con buen rendimiento debe tener suficiente resistencia y rigidez, y su operación debe ser sencilla, eficiente, segura y fiable. Siempre que las condiciones objetivas lo permitan y sean económicas y aplicables, se deben utilizar dispositivos de sujeción mecánicos, como presión neumática e hidráulica, en la medida de lo posible para reducir la intensidad de trabajo del operario. El utillaje también debe facilitar la extracción de viruta. Si es necesario, se puede instalar una estructura de extracción de viruta para evitar que la viruta dañe la posición de la pieza de trabajo y la herramienta, y para evitar que la acumulación de viruta genere calor excesivo y deforme el sistema de proceso.
5. Los accesorios especiales con un buen rendimiento económico deben utilizar componentes y estructuras estándar en la medida de lo posible, procurando una estructura simple y una fabricación sencilla para reducir su coste. Por lo tanto, durante el diseño, se debe realizar el análisis técnico y económico necesario del diseño de los accesorios, según el pedido y la capacidad de producción, para optimizar la rentabilidad de la producción.
3. Descripción general de la estandarización del diseño de herramientas y accesorios
1. Métodos básicos y pasos del diseño de accesorios
Preparaciones antes del diseño Los materiales originales para el diseño de los accesorios incluyen lo siguiente:
a) Información técnica como aviso de diseño, dibujo de producto terminado parcial, dibujo en blanco y ruta de proceso, comprender los requisitos técnicos de procesamiento de cada proceso, esquema de posicionamiento y sujeción, contenido de procesamiento del proceso anterior, condición en blanco, máquinas herramienta y herramientas utilizadas en el procesamiento, herramientas de medición de inspección, margen de mecanizado y cantidad de corte, etc.;
b) Comprender el lote de producción y la necesidad de accesorios;
c) Conocer los principales parámetros técnicos, prestaciones, especificaciones, precisión y dimensiones de contacto de la estructura conectada con la fijación, etc. de la máquina herramienta utilizada;
d) El inventario de materiales estándar para instalaciones fijas.
2. Problemas considerados en el diseño de luminarias
El diseño de los accesorios generalmente tiene una estructura única, lo que da a las personas la sensación de que la estructura no es muy complicada, especialmente ahora que la popularidad de los accesorios hidráulicos simplifica enormemente la estructura mecánica original, pero si no se da una consideración detallada durante el proceso de diseño, inevitablemente ocurrirán problemas innecesarios:
a) El margen de la pieza a procesar. El tamaño de la pieza es demasiado grande, lo que genera interferencias. Por lo tanto, es necesario preparar un boceto antes del diseño. Deje suficiente espacio.
b) Suavidad en la eliminación de viruta del dispositivo. Debido al limitado espacio de procesamiento de la máquina herramienta durante el diseño, el dispositivo suele diseñarse en un espacio relativamente compacto. En este caso, se suele ignorar que las virutas de hierro generadas durante el mecanizado se acumulan en el ángulo muerto del dispositivo, lo que incluye un flujo deficiente del fluido de corte, lo que causará problemas futuros. El procesamiento conlleva muchos problemas. Por lo tanto, al inicio del proceso, deben considerarse los problemas que surgen durante el mismo. Al fin y al cabo, el objetivo del dispositivo es mejorar la eficiencia y facilitar la operación.
c) La apertura general del dispositivo. Ignorar esta apertura dificulta la instalación de la tarjeta por parte del operador, lo cual requiere mucho tiempo y esfuerzo, y el diseño resulta tabú.
d) Principios teóricos básicos del diseño de accesorios. Cada juego de accesorios debe someterse a innumerables operaciones de sujeción y aflojamiento, por lo que puede cumplir con los requisitos iniciales del usuario, pero los accesorios adicionales deben conservar su precisión. Por lo tanto, no diseñe algo que contradiga el principio. Incluso si puede hacerlo ahora por pura suerte, no durará mucho. Un buen diseño debe resistir el paso del tiempo.
e) Reemplazabilidad de los elementos de posicionamiento. El elemento de posicionamiento está muy desgastado, por lo que se debe considerar su reemplazo rápido y sencillo. Es mejor no diseñarlo como una pieza de gran tamaño.
La acumulación de experiencia en diseño de luminarias es fundamental. A veces, el diseño es una cosa, pero en la práctica es otra; por lo tanto, un buen diseño es un proceso de acumulación y resumen continuos.
Los accesorios más utilizados se dividen principalmente en los siguientes tipos según sus funciones:
01 molde de sujeción
02 Herramientas de taladrado y fresado
03 CNC, mandril de instrumento
04 Herramientas para pruebas de gas y agua
05 Herramientas de recorte y punzonado
06 herramientas de soldadura
07 Accesorio de pulido
08 Herramientas de montaje
09 herramientas de tampografía y grabado láser
01 molde de sujeción
Definición: Una herramienta para posicionar y sujetar con forma de producto.
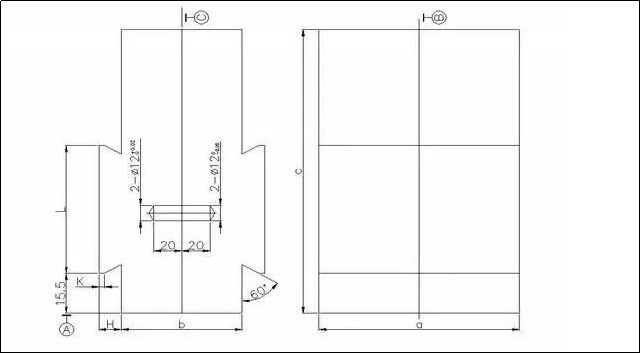
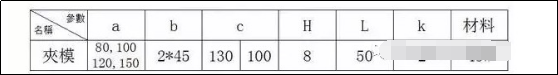
Puntos de diseño:
1. Este tipo de molde de sujeción se utiliza principalmente para prensas de tornillo y su longitud se puede cortar según las necesidades;
2. Se pueden diseñar otros dispositivos de posicionamiento auxiliares en el molde de sujeción, y el molde de sujeción generalmente se conecta mediante soldadura;
3. La imagen de arriba es una imagen simplificada, y el tamaño de la estructura de la cavidad del molde está determinado por la situación específica;
4. Coloque firmemente el pasador de posicionamiento con un diámetro de 12 mm en la posición adecuada en el molde móvil, y el orificio de posicionamiento en la posición correspondiente del molde fijo se desliza para ajustar el pasador de posicionamiento;
5. La cavidad de ensamblaje debe desplazarse y agrandarse 0,1 mm sobre la base de la superficie del contorno del dibujo preliminar sin contracción durante el diseño.
02 Herramientas de taladrado y fresado
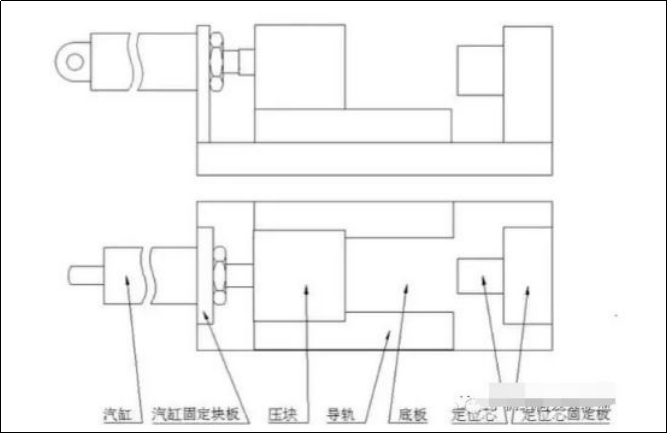
Puntos de diseño:
1. Si es necesario, se pueden diseñar algunos dispositivos de posicionamiento auxiliares en el núcleo fijo y su placa fija;
2. La imagen de arriba es un diagrama de estructura simplificado, y la situación real debe diseñarse de acuerdo con la estructura del producto;
3. El cilindro depende del tamaño del producto y de la tensión durante el procesamiento, y comúnmente se utiliza SDA50X50;
03 CNC, mandril de instrumento
Un mandril CNC
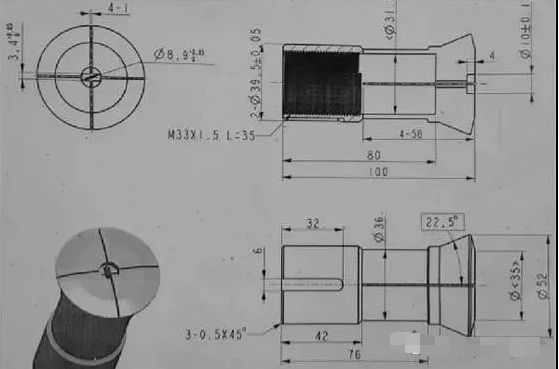
Pinza interior
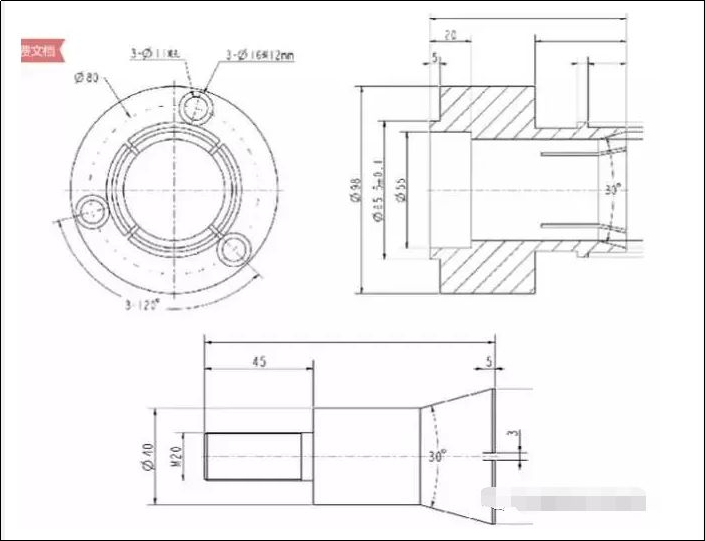
Puntos de diseño:
1. El tamaño no marcado en la figura anterior se determina de acuerdo con la estructura del tamaño del orificio interior del producto real;
2. El círculo exterior que está en contacto con el orificio interior del producto debe dejar un margen de 0,5 mm en un lado durante la producción y, finalmente, instalarlo en la máquina herramienta CNC y terminar de tornearlo a medida para evitar la deformación y excentricidad causadas por el proceso de temple;
3. Se recomienda utilizar acero para resortes como material de la pieza de ensamblaje, y la pieza de la barra de acoplamiento es de 45#;
4. La rosca M20 del tirante es una rosca común, que se puede ajustar según la situación real.
Mandril de viga interior del instrumento
Puntos de diseño:
1. La imagen de arriba es una ilustración de referencia, y el tamaño y la estructura del conjunto se determinan de acuerdo con la dimensión y la estructura externas del producto real;
2. El material es 45#, templado.
Mandril de viga exterior del instrumento
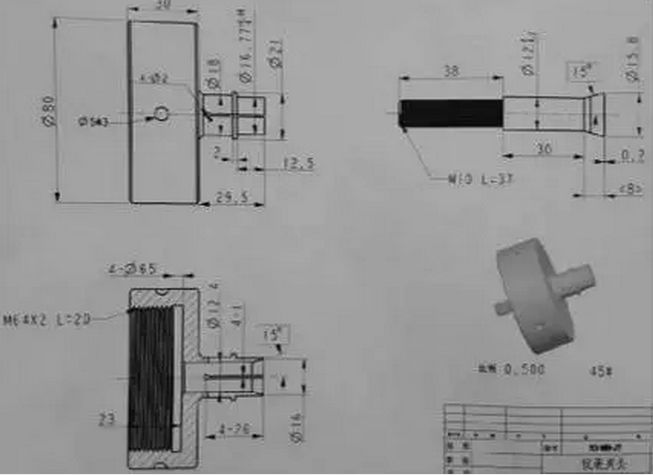
Puntos de diseño:
1. La imagen de arriba es una ilustración de referencia, y el tamaño real depende del tamaño y la estructura del orificio interior del producto;
2. El círculo exterior que está en contacto con el orificio interior del producto debe dejar un margen de 0,5 mm en un lado durante la producción y, finalmente, instalarlo en el torno del instrumento y terminar de tornearlo a medida para evitar la deformación y la excentricidad causadas por el proceso de temple;
3. El material es 45#, templado.
04 Herramientas de prueba de gas
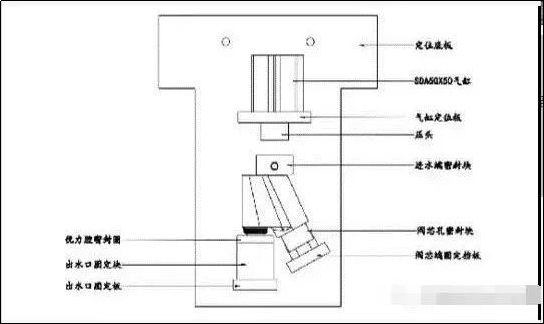
Puntos de diseño:
1. La imagen anterior es una imagen de referencia de la herramienta de prueba de gas. La estructura específica debe diseñarse según la estructura real del producto. La idea es sellar el producto de la manera más sencilla posible y permitir que la pieza a probar se llene con gas para confirmar su estanqueidad.
2. El tamaño del cilindro se puede ajustar de acuerdo con el tamaño real del producto, y también es necesario considerar si la carrera del cilindro puede satisfacer la conveniencia de recoger y colocar el producto;
3. La superficie de sellado en contacto con el producto suele estar hecha de caucho de alta calidad, anillo de caucho NBR y otros materiales con buena compresión. Cabe señalar que, si hay un bloque de posicionamiento en contacto con la superficie del producto, se deben utilizar bloques de plástico blanco durante su uso. La cubierta central está cubierta con un paño de algodón para evitar dañar la superficie del producto.
4. La dirección de posicionamiento del producto debe tenerse en cuenta en el diseño, a fin de evitar que la fuga de gas quede atrapada dentro de la cavidad del producto y provoque una detección falsa.
05 herramientas de punzonado
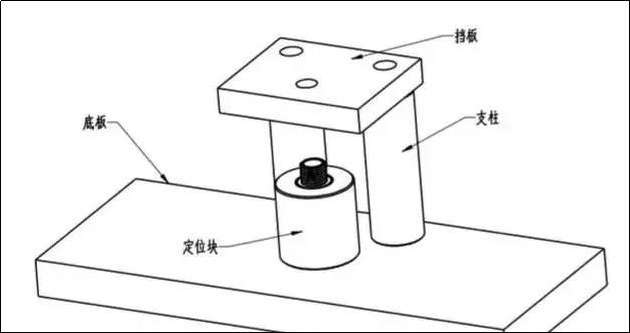
Puntos de diseño: La imagen superior muestra la estructura común de las herramientas de punzonado. La placa inferior facilita la fijación en el banco de trabajo de la punzonadora; el bloque de posicionamiento fija el producto. Su estructura específica se adapta a la situación real del producto, y el punto central es circular para facilitar la recogida y colocación segura del producto. El deflector facilita la separación del producto de la cuchilla de punzonado; el pilar actúa como deflector fijo. Las posiciones y dimensiones de montaje de las piezas mencionadas se pueden diseñar según la situación real del producto.
06 herramientas de soldadura
Las herramientas de soldadura se utilizan principalmente para fijar la posición de cada componente en el conjunto de soldadura y controlar su tamaño relativo. Su estructura consiste principalmente en un bloque de posicionamiento, que debe diseñarse según la estructura real del equipo.piezas de mecanizado de aluminioypiezas de mecanizado de latónEs importante tener en cuenta que, al colocar el producto sobre la herramienta de soldadura, no se debe crear un espacio sellado entre las herramientas para evitar que la presión excesiva del espacio sellado durante el proceso de calentamiento afecte el tamaño de las piezas después de la soldadura.
07 Accesorio de pulido
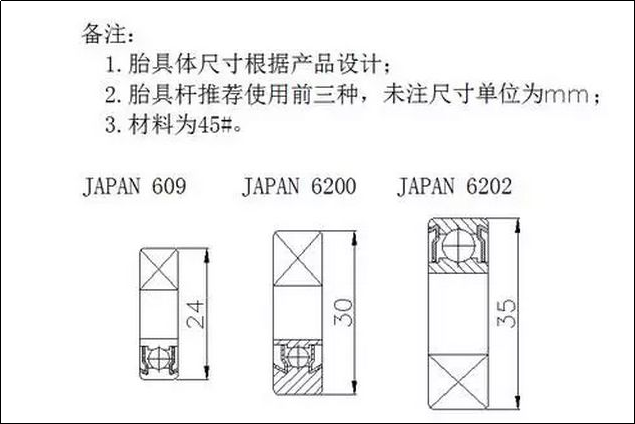
08 Herramientas de montaje
Las herramientas de ensamblaje se utilizan principalmente como dispositivo auxiliar de posicionamiento durante el proceso de ensamblaje de componentes. Su diseño permite que el producto se pueda colocar y extraer fácilmente según la estructura de ensamblaje de los componentes, que su superficie no se dañe durante el ensamblaje y que se pueda cubrir con un paño de algodón para protegerlo durante su uso. Al seleccionar los materiales, procure utilizar materiales no metálicos, como el pegamento blanco.
09 herramientas de tampografía y grabado láser
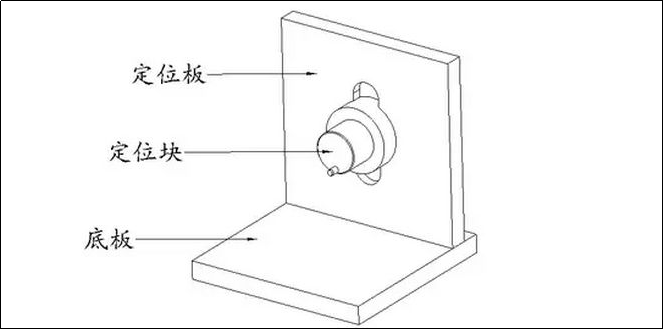
Puntos de diseño: Diseñe la estructura de posicionamiento de la herramienta según los requisitos de rotulación de la situación real del producto. Se debe prestar atención a la facilidad de toma y colocación del producto, así como a la protección de su apariencia. El bloque de posicionamiento y el dispositivo auxiliar de posicionamiento en contacto con el producto deben estar fabricados con materiales no metálicos, como cola blanca.
Hora de publicación: 26 de diciembre de 2022