
La importancia del uso de herramientas de medición en el mecanizado CNC
Precisión y exactitud:
Las herramientas de medición permiten a los maquinistas obtener dimensiones precisas y exactas para las piezas que se fabrican. Las máquinas CNC funcionan con instrucciones precisas, y cualquier discrepancia en las mediciones puede resultar en piezas defectuosas o no funcionales. Herramientas de medición como calibradores, micrómetros y galgas ayudan a verificar y mantener las medidas deseadas, garantizando una alta precisión en el proceso de mecanizado.
Seguro de calidad:
Las herramientas de medición son esenciales para el control de calidad en el mecanizado CNC. Mediante instrumentos de medición, los operarios pueden inspeccionar las piezas terminadas, compararlas con las tolerancias especificadas e identificar cualquier desviación o defecto. Esto permite realizar ajustes o correcciones oportunas, garantizando que los productos finales cumplan con los estándares de calidad requeridos.
Configuración y alineación de herramientas:
Las herramientas de medición se utilizan para configurar y alinear herramientas de corte, piezas de trabajo y accesorios en máquinas CNC. Una alineación correcta es crucial para evitar errores, minimizar el desgaste de las herramientas y maximizar la eficiencia del mecanizado. Instrumentos de medición como palpadores de aristas, relojes comparadores y calibradores de altura ayudan a posicionar y alinear los componentes con precisión, garantizando unas condiciones de mecanizado óptimas.
Optimización de procesos:
Las herramientas de medición también facilitan la optimización de procesos en el mecanizado CNC. Al medir las dimensiones de las piezas mecanizadas en diferentes etapas, los operarios pueden supervisar y analizar el proceso. Estos datos ayudan a identificar posibles problemas, como el desgaste de las herramientas, la deformación del material o la desalineación de la máquina, lo que permite realizar ajustes para optimizar el proceso de fabricación y mejorar la eficiencia general.
Consistencia e intercambiabilidad:
Las herramientas de medición contribuyen a lograr la consistencia y la intercambiabilidad depiezas mecanizadas por CNCAl medir con precisión y mantener tolerancias estrictas, los maquinistas garantizan que las piezas producidas en diferentes máquinas o en distintos momentos sean intercambiables y funcionen según lo previsto. Esto es crucial para industrias donde la precisión y los componentes estandarizados son esenciales, como los sectores aeroespacial, automotriz y médico.
Clasificación de herramientas de medición
Capítulo 1 Regla de acero, calibradores internos y externos y galgas de espesores
1. Regla de acero
La regla de acero es la herramienta de medición de longitud más sencilla, y su longitud se puede medir en cuatro tamaños: 150, 300, 500 y 1000 mm. La imagen a continuación muestra una regla de acero de 150 mm de uso común.
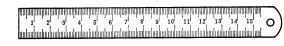
La regla de acero utilizada para medir la longitud de la pieza no es muy precisa. Esto se debe a que la distancia entre las líneas de marcado es de 1 mm y el ancho de la línea es de 0,1-0,2 mm. Por lo tanto, el error de lectura es relativamente grande durante la medición y solo se pueden leer milímetros, es decir, su valor mínimo es de 1 mm. Los valores inferiores a 1 mm solo se pueden estimar.
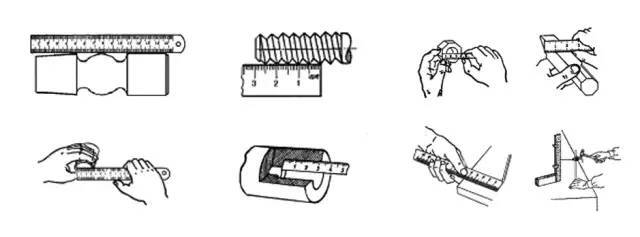
Si el tamaño del diámetro (diámetro del eje o diámetro del orificio) delpiezas de fresado CNCSi se mide directamente con una regla de acero, la precisión de la medición es aún menor. Esto se debe a que el error de lectura de la regla es mayor y a que no se puede colocar en la posición correcta del diámetro de la pieza. Por lo tanto, la medición del diámetro de la pieza también se puede realizar utilizando una regla de acero y un calibrador interno y externo.
2. Calibradores internos y externos
La imagen a continuación muestra dos calibradores internos y externos comunes. Los calibradores internos y externos son los instrumentos de comparación más sencillos. El calibrador externo se utiliza para medir el diámetro exterior y la superficie plana, mientras que el calibrador interno se utiliza para medir el diámetro interior y la ranura. Estos calibradores no pueden leer directamente los resultados de la medición, sino que leen las dimensiones de longitud medidas (el diámetro también pertenece a la dimensión de longitud) en la regla de acero, o bien toman primero la medida requerida en la regla de acero y luego inspeccionan.piezas de torneado CNCYa sea el diámetro de la.
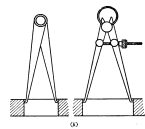
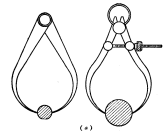
1. Ajuste de la apertura del calibrador. Primero, verifique la forma del calibrador. Esta influye considerablemente en la precisión de la medición, por lo que debe modificarse con frecuencia. La siguiente figura muestra el calibrador.
El contraste entre la forma buena y mala de la mandíbula.
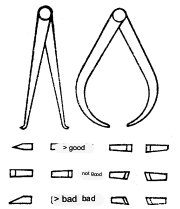
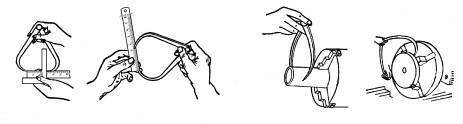
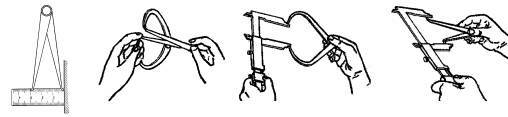
Al ajustar la apertura del calibrador, golpee ligeramente los dos lados de su base. Primero, ajuste el calibrador con ambas manos a una apertura similar al tamaño de la pieza de trabajo. Luego, golpee suavemente el exterior para reducir la apertura y el interior para aumentarla, como se muestra en la Figura 1. Sin embargo, no se pueden golpear las mordazas directamente, como se muestra en la Figura 2. Esto puede causar errores de medición debido a que las mordazas del calibrador dañan la superficie de medición. No golpee el calibrador contra el riel guía de la máquina herramienta, como se muestra en la Figura 3.
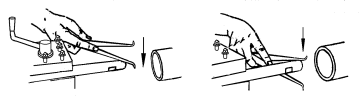
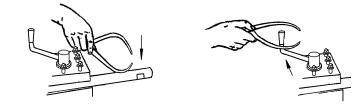
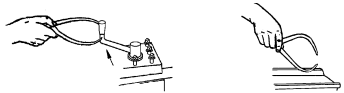
2. Uso del calibrador externo Cuando el calibrador externo quita el tamaño de la regla de acero, como se muestra en la figura a continuación, la superficie de medición de un pie de los alicates está contra la superficie del extremo de la regla de acero, y la superficie de medición del otro pie del calibrador está alineada con la línea de marcado de tamaño requerida en el medio del centro, y la línea de conexión de las dos superficies de medición debe ser paralela a la regla de acero, y la línea de visión de la persona debe ser perpendicular a la regla de acero.
Al medir el diámetro exterior con un calibrador exterior medido con una regla de acero, trace la línea de las dos superficies de medición perpendicular al eje de la pieza. Cuando el calibrador exterior se deslice sobre el círculo exterior de la pieza por su propio peso, la sensación en las manos debe ser la siguiente: el punto de contacto entre el calibrador exterior y el círculo exterior de la pieza. En este momento, la distancia entre las dos superficies de medición del calibrador exterior es el diámetro exterior de la pieza medida.
Por lo tanto, medir el diámetro exterior con un calibrador externo sirve para comparar la firmeza del contacto entre este y el círculo exterior de la pieza. Como se muestra en la figura a continuación, es apropiado que el peso propio del calibrador pueda deslizarse hacia abajo. Por ejemplo, cuando el calibrador se desliza sobre el círculo exterior, no hay sensación de contacto en las manos, lo que significa que el calibrador es mayor que el diámetro exterior de la pieza. Si el calibrador no puede deslizarse sobre el círculo exterior de la pieza debido a su propio peso, significa que es menor que el diámetro exterior de la pieza.Mecanizado CNC de piezas metálicas.
Nunca coloque el calibrador sobre la pieza de trabajo de forma oblicua para realizar mediciones, ya que se producirán errores. Como se muestra a continuación. Debido a la elasticidad del calibrador, no es correcto forzarlo sobre el círculo exterior, y mucho menos empujarlo horizontalmente, como se muestra en la figura. Para un calibrador exterior de gran tamaño, la presión de medición al deslizarse por el círculo exterior de la pieza por su propio peso ya es demasiado alta. En este caso, se debe sujetar el calibrador para realizar mediciones, como se muestra en la figura.
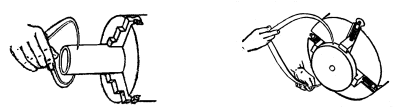
3. Uso de calibradores de interiores. Al medir el diámetro interior con calibradores de interiores, la línea de las superficies de medición de las dos pinzas debe ser perpendicular al eje del orificio interior, es decir, las dos superficies de medición de las pinzas deben ser los extremos del diámetro del orificio interior. Por lo tanto, al medir, la superficie de medición de la pinza inferior debe apoyarse en la pared del orificio como punto de apoyo.
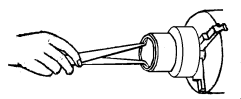
Las patas superiores del calibrador se prueban gradualmente desde el orificio hacia afuera, ligeramente hacia adentro, y oscilan a lo largo de la circunferencia de la pared del orificio. Cuando la distancia de oscilación a lo largo de la circunferencia de la pared del orificio es mínima, significa que las dos superficies de medición de las patas interiores del calibrador están en la posición central. Los dos extremos del diámetro del orificio. A continuación, mueva lentamente el calibrador de afuera hacia adentro para comprobar la tolerancia de redondez del orificio.
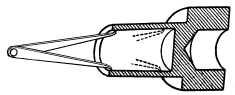
Utilice el calibrador interior que ha sido dimensionado en una regla de acero o el calibrador exterior para medir el diámetro interior.
Se utiliza para comparar la estanqueidad de la pinza interior en el orificio de la pieza. Si la pinza interior presenta una gran oscilación libre en el orificio, significa que su tamaño es menor que el diámetro del orificio. Si no se puede insertar en el orificio o está demasiado apretada para oscilar libremente después de insertarla, significa que su tamaño es menor que el diámetro del orificio.
Si es demasiado grande, al insertar el calibrador interior en el orificio, se dejará una distancia de oscilación libre de 1 a 2 mm según el método de medición anterior, y el diámetro del orificio será exactamente igual al tamaño del calibrador interior. No sujete el calibrador con las manos al medir.
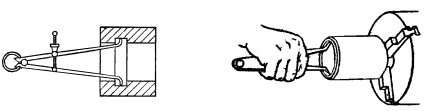
De esta manera, desaparece la sensación en la mano y es difícil comparar el grado de estanqueidad del calibrador interno en el orificio de la pieza, y el calibrador se deformará y provocará errores de medición.
4. Ámbito de aplicación del calibrador. El calibrador es una herramienta de medición sencilla. Gracias a su estructura simple, fabricación práctica, bajo precio, fácil mantenimiento y uso, se utiliza ampliamente para la medición e inspección de piezas con requisitos bajos, especialmente para la forja. El calibrador es la herramienta de medición más adecuada para la medición e inspección de las dimensiones de las piezas en bruto de fundición. Si bien el calibrador es una herramienta de medición sencilla, siempre que...
Si lo dominamos bien, también podemos obtener una mayor precisión de medición. Por ejemplo, al usar calibradores externos para comparar dos...
Cuando el diámetro del eje de la raíz es grande, la diferencia entre los diámetros del eje es de solo 0,01 mm.
Maestros experimentadosTambién se pueden distinguir. Otro ejemplo es el uso del calibrador interior y el micrómetro de diámetro exterior para medir el tamaño del orificio interior. Los expertos en medición de diámetro interior utilizan este método con total seguridad para medir orificios interiores de alta precisión. Este método, llamado "micrómetro de presión interior", consiste en usar el calibrador interior para leer la medida exacta en el micrómetro de diámetro exterior.
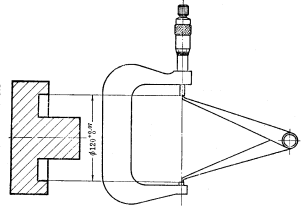
A continuación, mida el diámetro interior de la pieza o ajuste el grado de apriete del orificio con la tarjeta interior, y luego lea el tamaño específico en el micrómetro de diámetro exterior. Este método de medición no solo es una buena manera de medir el diámetro interior cuando no se dispone de herramientas precisas, sino que también, para el diámetro interior de una pieza determinada, como se muestra en la Figura 1-9, dado que el orificio contiene un eje, es necesario utilizar una herramienta de medición de precisión. Si resulta difícil medir el diámetro interior, el método de medición con un calibrador de interiores y un micrómetro de diámetro exterior puede solucionar el problema.
3. Galga de espesores
La galga de espesores, también llamada calibre de espesores o pieza de separación, se utiliza principalmente para comprobar la superficie de fijación especial y la superficie de fijación de la máquina herramienta, el pistón y el cilindro, la ranura y el anillo del pistón, la placa deslizante y la placa guía del travesaño, la parte superior de la válvula de admisión y escape y el balancín, y la separación entre las dos superficies de unión del engranaje. La galga de espesores se compone de varias láminas delgadas de acero de diferentes espesores.
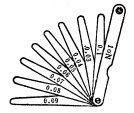
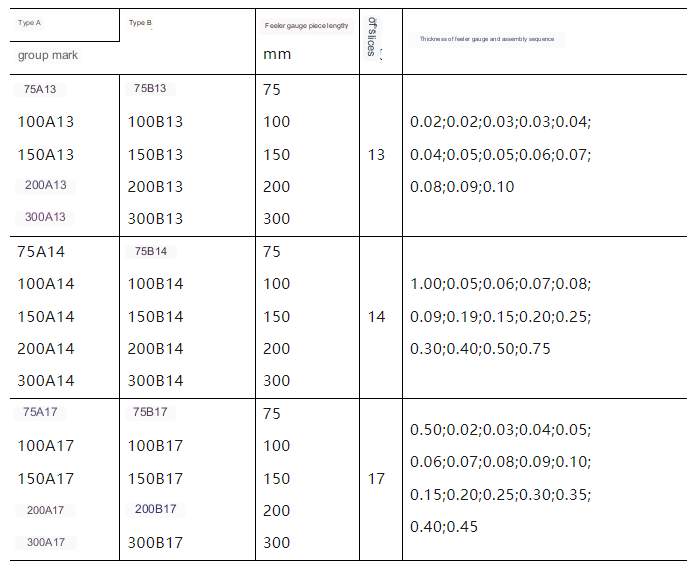
Según el grupo de galgas de espesores, se fabrican una a una, y cada pieza tiene dos planos de medición paralelos y marcas de espesor para uso combinado. Al medir, según el tamaño de la holgura de la superficie de la junta, se apilan una o varias piezas y se introducen en la holgura. Por ejemplo, entre 0,03 mm y 0,04 mm, la galga de espesores también es un calibre de límite. Consulte la Tabla 1-1 para conocer las especificaciones de la galga de espesores.
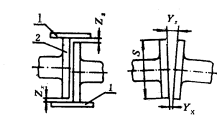
Se trata de la detección de la posición del motor principal y la brida del eje. Coloque la regla en la galga de espesores m sobre la línea recta del círculo exterior de la brida, según el eje de empuje del eje o el primer eje intermedio, y utilice la galga de espesores para medir la regla y conectarla. Las holguras ZX y ZS del círculo exterior del cigüeñal del motor diésel o del eje de salida del reductor se miden en las cuatro posiciones (superior, inferior, izquierda y derecha) del círculo exterior de la brida. La figura a continuación muestra la holgura (<0,04 m) de la superficie de fijación del contrapunto de la máquina herramienta.
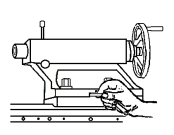
Al utilizar la galga de espesores se deben tener en cuenta los siguientes puntos:
1. Seleccione la cantidad de piezas de calibre de espesores de acuerdo con el espacio de la superficie de la junta, pero cuanto menor sea la cantidad de piezas, mejor;
2. No ejerza demasiada fuerza al medir, para no doblar y romper la galga de espesores;
3. No se pueden medir piezas con alta temperatura.
El objetivo principal de Anebon es ofrecer a nuestros clientes una relación comercial seria y responsable, brindándoles atención personalizada para nuevos diseños de moda para la fábrica de hardware de precisión OEM de Shenzhen, fabricación personalizada, procesos de fresado CNC, fundición de precisión y servicios de prototipado. Aquí encontrará el precio más bajo. Además, obtendrá productos y soluciones de alta calidad y un servicio excepcional. ¡Contacte con Anebon!
Anebon ofrece nuevos diseños de moda para el servicio de mecanizado CNC en China y el servicio de mecanizado CNC personalizado. Cuenta con diversas plataformas de comercio exterior, como Alibaba, Globalsources, Global Market y Made in China. Los productos y soluciones de la marca HID "XinGuangYang" se venden con gran éxito en Europa, América, Oriente Medio y otras regiones de más de 30 países.
Hora de publicación: 28 de junio de 2023