En motores, componentes de ejes como cigüeñales, árboles de levas y camisas de cilindros utilizan mandriles en cada proceso de mecanizado. Durante el mecanizado, los mandriles centran, sujetan y accionan la pieza. Según su capacidad para sujetar la pieza y mantener el centro, se dividen en mandriles rígidos y mandriles flotantes. Este artículo analiza principalmente los principios de selección y los puntos de mantenimiento diario de estos dos mandriles.Piezas de mecanizado CNC 5aixs
Los mandriles rígidos y flotantes difieren mucho en su estructura y métodos de ajuste. Tomando como ejemplo una serie de mandriles de una marca japonesa, la Figura 1 muestra el proceso de funcionamiento del mandril flotante: la pieza de trabajo se encuentra bajo la acción del bloque de soporte de posicionamiento y la parte superior. Se realizan el posicionamiento y la sujeción axial y radial. A continuación, el cilindro del mandril acciona el tirante central del mandril, la placa de ajuste de la separación, la placa de soporte del brazo de la mordaza, la articulación esférica y el brazo de la mordaza a través del tirante, logrando que la mordaza del mandril sujete la pieza de trabajo.
Cuando hay una desviación significativa de la coaxialidad entre el centro de las tres mordazas del mandril y el centro de la pieza de trabajo, la mordaza del mandril que contacta primero con la pieza de trabajo estará sujeta a una fuerza F2, que se transmite a la placa de soporte del brazo de la mordaza a través del brazo de la mordaza y la junta esférica. F3 actúa sobre la placa de soporte del brazo de garra. Para el mandril flotante, hay un espacio entre la varilla de tracción central del mandril y la placa de soporte del brazo de garra. Bajo la acción de la fuerza F3, la placa de soporte del brazo de garra utiliza el espacio flotante (placa de ajuste de espacio, la varilla de tracción central del mandril y la placa de soporte del brazo de la mordaza juntos forman el mecanismo flotante del mandril), que se moverá en la dirección de la fuerza hasta que las tres mordazas sujeten la pieza de trabajo por completo.
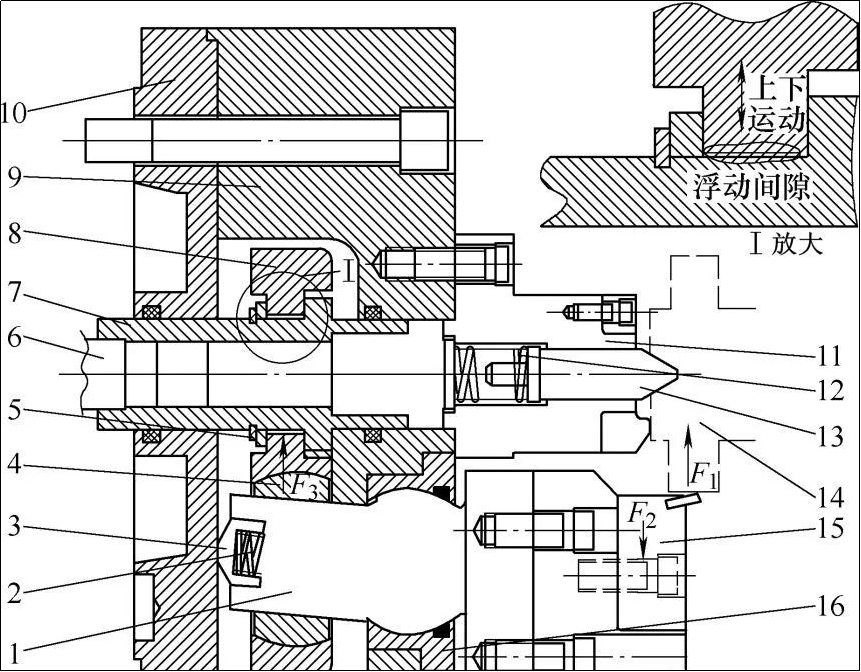
Figura 1 Estructura del mandril flotante
1. Brazo de garra
2. Resorte rectangular
3. Tapa superior esférica
4. Articulación esférica
5. Placa de ajuste de holgura
6. Varilla de tracción del cilindro
7. Varilla de tracción central del mandril
8. Placa de soporte del brazo de garra
9. Cuerpo de Chuck 10. Tapa del extremo de Chuck
10. Bloque de soporte de posicionamiento
12. Pieza a procesar
13. Mordazas de mandril 16. Soporte de bola
La figura 2 muestra el proceso de acción del mandril rígido.
Bajo la acción del bloque de soporte de posicionamiento y la parte superior, la pieza de trabajo se posiciona y se sujeta axial y radialmente, y luego el cilindro de aceite del mandril impulsa la varilla de tracción central, la junta esférica y la mordaza del mandril a través de la varilla de tracción. El brazo se mueve y, finalmente, las mordazas del mandril sujetan la pieza de trabajo. Dado que la varilla de tracción central del mandril está conectada rígidamente con la junta esférica y el brazo de la mordaza, después de sujetar las mordazas del mandril (tres mordazas), se formará un centro de sujeción. El centro de sujeción formado por la parte superior no se superpone, y la pieza de trabajo tendrá una deformación de sujeción obvia después de sujetar el mandril. Antes de utilizar el mandril, es necesario ajustar la superposición entre el centro del mandril y el centro del centro para garantizar que el mandril no parezca virtual después de la sujeción. Condición sujetada.
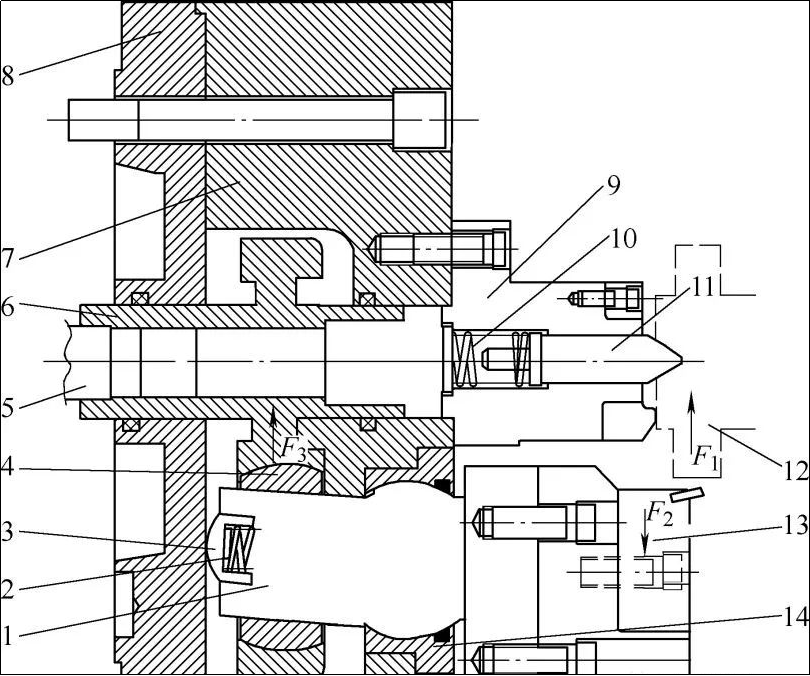
Figura 2 Estructura de mandril rígido
1. Brazo de garra
2. 10. Resorte rectangular
3. Tapa superior esférica
4. Articulación esférica
5. Tirante del cilindro
6. Barra de acoplamiento central del mandril
7. El cuerpo de Chuck
8. Cubierta trasera de Chuck
9. Bloque de soporte de posicionamiento
10. Arriba
11. Pieza a procesar
12. Las mandíbulas de Chuck
13. Soporte esférico
Del análisis del mecanismo del mandril de las figuras 1 y 2, el mandril flotante y el mandril rígido tienen las siguientes diferencias.
Mandril flotante: Como se muestra en la Figura 3, al sujetar la pieza, debido a las diferentes alturas de la superficie de la pieza o a su amplia tolerancia de redondez, la mordaza n.° 3 entrará en contacto con la superficie de la pieza, apareciendo las mordazas n.° 1 y n.° 2. Si la pieza aún no se ha tocado, el mecanismo de flotación del mandril flotante funciona, utilizando la superficie de la pieza como soporte para flotar la mordaza n.° 3. Si la flotación es suficiente, las mordazas n.° 1 y n.° 2 se sujetarán. La pieza apenas afecta su centro.
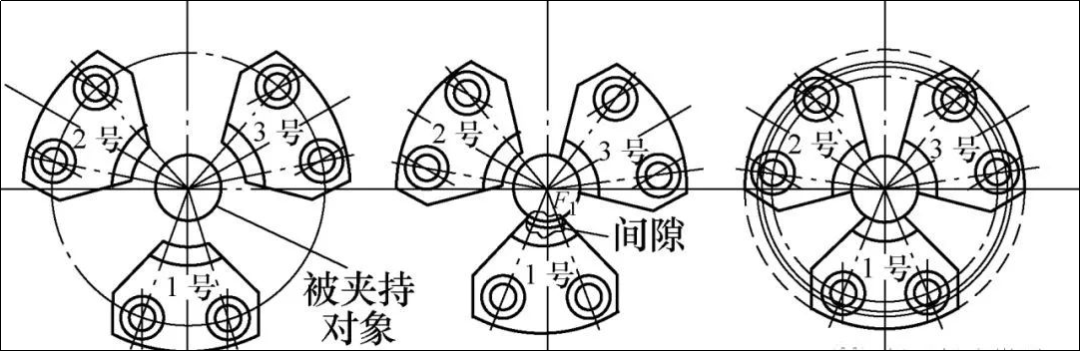
Figura 3 Proceso de sujeción de las mordazas de mandril flotante
Mandril rígido: Como se muestra en la Figura 4, durante el proceso de sujeción, si la concentricidad entre el mandril y la pieza no está correctamente ajustada, la mordaza n.° 3 entrará en contacto con la pieza, mientras que las mordazas n.° 1 y n.° 2 no lo harán. Por lo tanto, la fuerza de sujeción del mandril F1 actuará sobre la pieza. Si la fuerza es lo suficientemente grande, la pieza se desplazará del centro predeterminado, forzándola a desplazarse hacia el centro del mandril. Cuando la fuerza de sujeción del mandril es baja, se producen algunos casos. Cuando las mordazas no pueden hacer contacto completo con la pieza, se produce vibración durante el mecanizado.conector de fresado CNC
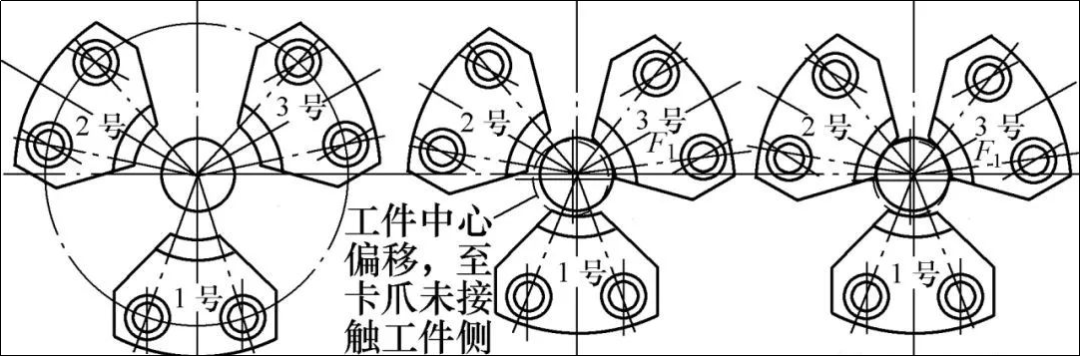
Figura 4 Proceso de sujeción de las mordazas rígidas
Requisitos de ajuste antes de usar el mandril: El mandril rígido formará el centro de sujeción del mandril después de la sujeción. Al usar el mandril rígido, es necesario ajustar el centro de sujeción del mandril para que coincida con el centro de sujeción y posicionamiento de la pieza de trabajo, como se muestra en la figura 5.Pieza de aluminio mecanizada por CNC
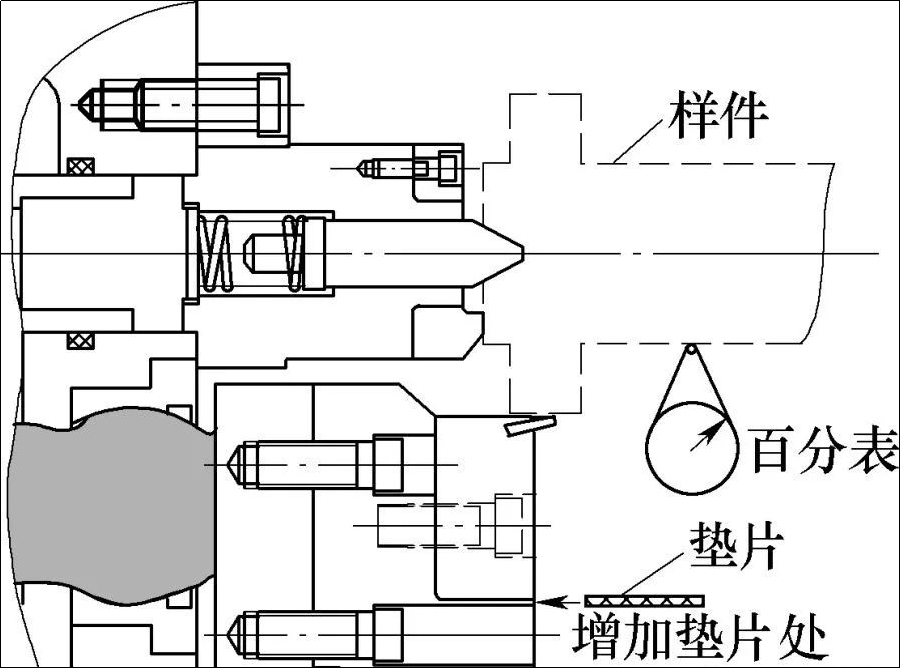
Figura 5 Ajuste del centro del mandril rígido
Según el análisis estructural anterior, se recomienda seguir los siguientes principios para el ajuste y mantenimiento del mandril: La lubricación y la grasa de las piezas móviles del mandril se reemplazan periódicamente. El movimiento entre las piezas móviles del mandril se basa básicamente en la fricción por deslizamiento. Es necesario agregar y reemplazar regularmente el aceite/grasa lubricante del grado especificado según las necesidades de mantenimiento del mandril. Al agregar grasa, es necesario exprimir toda la grasa usada previamente y, a continuación, bloquear el puerto de descarga de aceite después de sujetar el mandril para evitar que la cavidad interna quede obstruida.
Inspección y ajuste periódicos del centro de sujeción del mandril rígido y el centro de la pieza: Es necesario medir periódicamente la alineación del mandril rígido con el centro del husillo de la pieza. Mida la excentricidad del disco. Si excede el rango requerido, añada los espaciadores adecuados en una o dos mordazas correspondientes al punto más alto y repita los pasos anteriores hasta que se cumplan los requisitos.
Inspección periódica de la flotabilidad del mandril flotante (ver Figura 6). Durante el mantenimiento diario del mandril, es necesario medir regularmente la flotabilidad y la precisión de flotabilidad, y proporcionar orientación para el mantenimiento interno posterior. El método de medición de la precisión de flotabilidad: después de sujetar la muestra, coloque el mandril a medir. Gire la garra a una posición de medición conveniente, mida con el comparador de carátula (es necesario fijar la base del medidor magnético al eje móvil) y marque el punto de medición como punto cero. A continuación, controle el servoeje para mover el comparador de carátula, abra el mandril, coloque una junta de Amm de espesor entre las mordazas a medir y la muestra, sujete la muestra al mandril, mueva el comparador de carátula a la posición cero y confirme si los datos presionados por el comparador de carátula son aproximadamente Amm. Si es así, significa que la precisión de flotabilidad es buena. Si los datos difieren considerablemente, significa que hay un problema con el mecanismo de flotabilidad del mandril. La medición de las otras mordazas es la misma que la anterior.
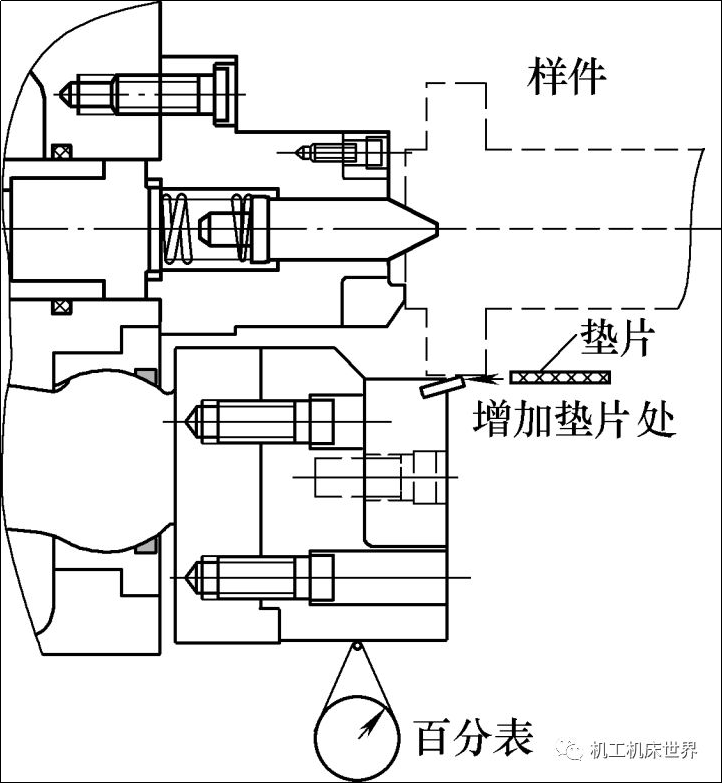
Figura 6 Inspección de la cantidad de flotación del mandril flotante
El reemplazo regular de piezas como sellos, juntas y resortes dentro del mandril (resortes rectangulares, cuerpo del mandril, tapa trasera del mandril, resortes rectangulares, sellos y resortes en soportes esféricos) debe realizarse según la frecuencia de uso y los resultados de las pruebas anteriores. Reemplácelos regularmente. De lo contrario, la fatiga los dañará, lo que resultará en una cantidad flotante y una desviación rígida del mandril.
Tras el análisis anterior de los puntos críticos para el ajuste y mantenimiento de la estructura del mandril, se deben tener en cuenta los siguientes principios al seleccionar el mandril: si la superficie de sujeción de la pieza mecanizada es la superficie en bruto, se prefiere el mandril flotante, y se utiliza el mandril rígido. La superficie de sujeción de la pieza mecanizada es la superficie después del desbaste, semiacabado y acabado. Tras seguir las reglas básicas anteriores, es necesario realizar una selección precisa según las diferentes condiciones de trabajo.
Selección de mandril rígido:
①Las condiciones de mecanizado requieren un gran volumen y una gran fuerza de corte. Tras sujetar la pieza a procesar y sujetarla por el bastidor central, se requiere una gran rigidez y una gran fuerza de rotación.
②Cuando no hay un mecanismo de centrado único, como en la parte superior, se necesita el diseño del centrado del mandril.
Selección de mandril flotante:
① Altos requisitos de centrado del husillo de la pieza. Una vez fijado el mandril, su flotación no altera el centrado primario del husillo.
②La cantidad de corte no es grande y solo es necesario accionar el husillo de la pieza de trabajo para girar y aumentar la rigidez de la pieza de trabajo.
Lo anterior explica las diferencias estructurales y los requisitos de mantenimiento y selección de mandriles flotantes y rígidos, lo cual resulta útil para su uso y mantenimiento. Se requiere una comprensión más profunda y un uso flexible; es necesario resumir constantemente la experiencia de uso y mantenimiento in situ.
Anebon Metal Products Limited puede proporcionar servicios de mecanizado CNC, fundición a presión y fabricación de chapa metálica. No dude en contactarnos.
Tel: +86-769-89802722 E-mail: info@anebon.com URL: www.anebon.com
Hora de publicación: 31 de marzo de 2022